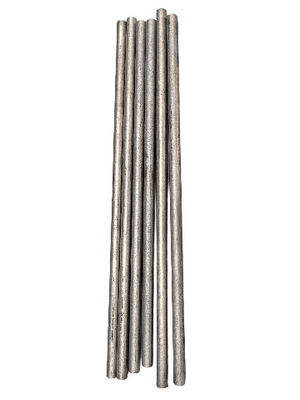
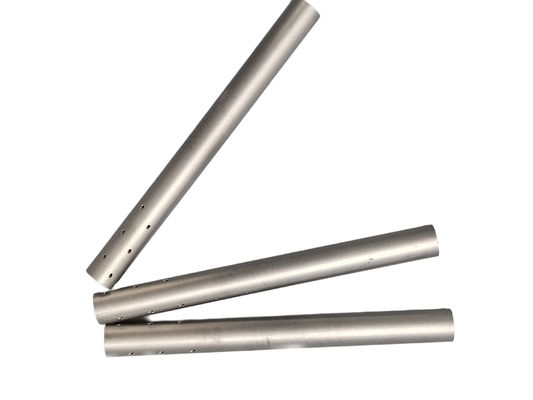
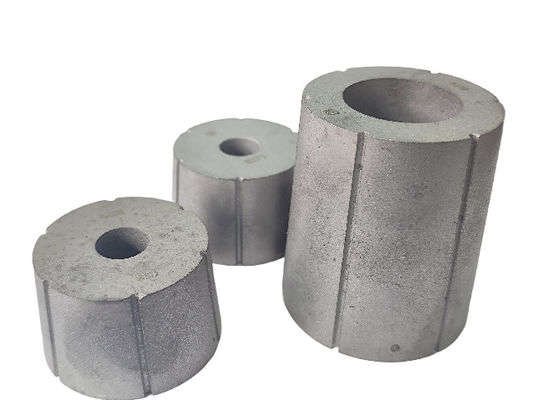
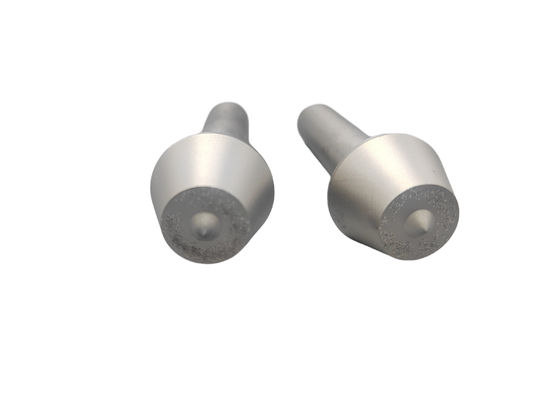
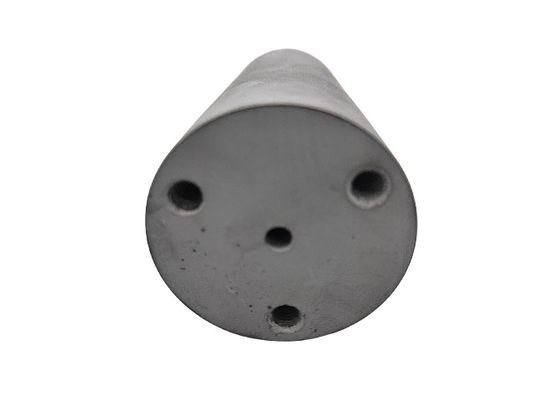
Metal işleme atölyelerinde zaman paradır. Bir matkabın boşta durduğu her an, gerekli her takım değişikliği, bunların hepsi sessizce kar marjlarını aşındırır. Hassasiyeti korurken, delme verimliliğini önemli ölçüde artırmanın ve üretim maliyetlerini düşürmenin çözümü, uygun karbür matkap ucunu seçmekte yatabilir.
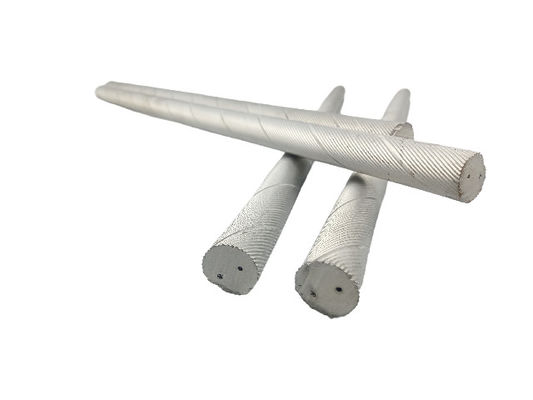
Tungsten karbür malzemeden yapılan karbür matkap uçları, olağanüstü performansları nedeniyle çeşitli malzemeleri kesmede çok önemli bir rol oynar. Karbon çeliğinden ısıya dayanıklı alaşımlara kadar, karbür uçlar güvenilir sonuçlar verir. Temel avantajları, malzemenin aşırı sertliğinden ve bu sertliği yüksek sıcaklıklı ortamlarda bile koruyabilme yeteneğinden kaynaklanmaktadır. Tipik olarak bağlayıcı olarak kobalt içeren tungsten karbürden oluşan bu uçlar, belirli uygulamalar için titanyum karbür gibi ek bileşenler içerebilir.
Karbür ve Yüksek Hızlı Çelik Matkap Uçları: Performans Karşılaştırması
Metal işlemede, yüksek hızlı çelik (HSS) ve karbür matkap uçları en yaygın iki seçeneği temsil eder. Bunlar arasındaki seçim, işleme süresi ve maliyet hususları dahil olmak üzere belirli işleme gereksinimlerine bağlıdır.
Karbür Matkap Uçlarının Avantajları
Karbür uçlar, aşınma direnci ve yüksek hızlı kesme uygulamalarında mükemmeldir:
-
Üstün Aşınma Direnci:
Karbür uçlar, HSS uçlardan önemli ölçüde daha iyi aşınma direnci gösterir. HSS, dayanıklılığı artırmak için tungsten, krom ve kobalt gibi elementler içerirken, karbür bu konuda daha iyi performans gösterir. Bu, aynı koşullar altında daha uzun takım ömrüne dönüşür, takım değiştirme sıklığını azaltır ve üretim maliyetlerini düşürür.
-
Yüksek Hızlı Kesme Yeteneği:
Karbür, yüksek sıcaklıklarda sertliğini korur. Yüksek hızlı kesme sırasında sürtünme ısı üretir, ancak karbür uçlar yumuşamadan veya deforme olmadan kesme performanslarını korur. Buna karşılık, HSS uçlar ısındığında sertliğini kaybetme eğilimindedir, bu da hem kesme verimliliğini hem de takım ömrünü tehlikeye atar.
Karbür Matkap Uçlarının Dezavantajları
HSS'ye kıyasla, karbür uçların iki temel sınırlaması vardır:
-
Daha Düşük Tokluk:
Karbürün nispeten kırılgan doğası, bükülme veya titreşim altında kırılmaya daha yatkın hale getirir. Darbe hasarına neden olabilecek birikimi veya dolaşmayı önlemek için uygun talaş kontrolü esastır. Ancak, bu aynı özellik, uç operasyon sırasında bükülmeye karşı direnç gösterdiğinden daha iyi delme hassasiyetine katkıda bulunur.
-
Daha Yüksek Maliyet:
Üretim süreci, karbür uçları HSS muadillerinden daha pahalı hale getirir, bu da bazı işletmeleri ilk yatırım konusunda endişelendirebilir. Bununla birlikte, uzatılmış hizmet ömrü ve iyileştirilmiş verimlilik genellikle zaman içinde daha düşük toplam işletme maliyetleriyle sonuçlanır.
Karbür Matkap Uçlarının Yaygın Türleri
İki temel karbür uç kategorisi, katı karbür uçlar ve değiştirilebilir uçlu uçlardır.
-
Katı Karbür Uçlar:
Bunlar, şafttan kesme kenarına kadar tek parça bir yapıya sahiptir ve yüksek hassasiyet gerektiren küçük çaplı delikler için idealdir. Aşınmış kesme kenarları, keskinliği geri kazanmak, takım ömrünü uzatmak ve uzun vadeli maliyetleri azaltmak için yeniden taşlanabilir.
-
Değiştirilebilir Uçlu Uçlar:
Değiştirilebilir kesme uçlarına sahip bir matkap gövdesinden oluşan bunlar, tam uç değişimi yerine hızlı uç değişimlerine izin verir. Bu tasarım, takım aşınmasından kaynaklanan hataları en aza indirir ve özellikle büyük çaplı delikler için uygun maliyetlidir. Bazı modeller, verimliliği ve doğruluğu daha da artırmak için birden fazla uç kullanır.
Karbür Matkap Uçları İçin Seçim Kriterleri
Doğru karbür ucunu seçmek, delik çapı, derinliği, hassasiyet gereksinimleri ve iş parçası malzemesi dahil olmak üzere birden fazla faktörün değerlendirilmesini gerektirir.
Delik Çapı ve Derinlik Hususları
Delik özelliklerine göre seçim yaparken önemli noktalar:
-
Çap:
Gerçek delinmiş delikler, montaj doğruluğu, giriş yöntemleri ve operasyonel titreşimler nedeniyle genellikle uç çapından biraz daha büyüktür. Tasarım özelliklerini karşılamak için seçim sırasında bu faktörler dikkate alınmalıdır.
-
Derinlik:
Derin delikler (çapın on katını aşan), daha az kararlılık ve artan kırılma veya sapma riskiyle sonuçlanan daha uzun uçlar gerektirir. Kılavuz delikler, bu gibi durumlarda konumsal doğruluğu artırabilir.
-
Hassasiyet (Tolerans):
Sıkı geçmeler gerektiren delikler genellikle delme işleminden sonra raybalama veya sıkma gibi finisaj işlemlerine ihtiyaç duyar. Bu müteakip işlemlere izin vermek için biraz daha küçük boyutlu uçlar seçin.
İş Parçası Malzemesi Hususları
Malzeme özellikleri hem takım malzemesi seçimini hem de soğutma gereksinimlerini belirler:
-
Malzemeye Özgü Takım Seçimi:
Farklı malzemeler, belirli takım bileşimleri gerektirir. Üreticiler tipik olarak malzeme gruplarına göre takım kaliteleri önerir - örneğin, karbon çeliği için P sınıfı, alüminyum alaşımları için N sınıfı.
-
Soğutucu Beslemeli Takımlar:
Hafif çelik veya alüminyum gibi malzemeler genellikle talaş tahliye zorlukları sunar. Soğutucu delikli uçlar, operasyon sırasında sıvı enjeksiyonuna izin vererek talaşları etkili bir şekilde uzaklaştırır ve işleme müdahalesini en aza indirir.
Karbür Uçlar İçin Optimal İşleme Koşulları
Uygun kurulum, takım uzunluğuna ve talaş tahliyesine göre ayarlamalar gerektirir:
-
Takım Uzunluğu Ayarlaması:
Delik derinliği arttıkça takım uzantısı arttığı gibi, sapma da artar. Kesme hızı ve ilerleme hızları buna göre ayarlanmalıdır.
-
Talaş Tahliyesi:
Talaşlar uzun iplikler veya parçalar halinde oluşsa da, bunların sorunsuz bir şekilde çıkarılmasını sağlamak, işleme sürecini bozabilecek dolaşmayı önler.
İşleme Parametreleri Referansı
|
İş Parçası Malzemesi
|
Kesme Hızı (m/dak)
|
İlerleme Hızı (mm/dev)
|
|
Karbon Çeliği (S50C)
|
120
|
0.20
|
|
Paslanmaz Çelik (SUS430)
|
80
|
0.15
|
|
Titanyum Alaşımı (Ti-6Al-4V)
|
40
|
0.15
|
|
Alüminyum Alaşımı (A5052)
|
200
|
0.10
|
Uygun karbür matkap uçlarını seçmek ve malzeme özelliklerine ve işleme gereksinimlerine göre optimum işleme koşullarını yapılandırmak, maliyetleri düşürürken üretkenliği artıran verimli delme operasyonlarının temelini oluşturur.

 Mesajınız 20-3.000 karakter arasında olmalıdır!